 Торцевой якорь КАТЕК (ВАЗ-2109), Паяем/варим/точим
| Основной сайт · Правила форума |
 Помощь  Поиск по форуму  Участники  Файлы |
| Здравствуйте Гость ( Вход | Регистрация ) | |
 Форум сайта "Автоэлектрик для всех" -> Диагностика двигателя, систем управления. Ремонт электрооборудования. -> Генераторы, стартеры
| Страницы: (2) [1] 2 ( Перейти к первому непрочитанному сообщению ) |   |
Торцевой якорь КАТЕК (ВАЗ-2109), Паяем/варим/точим| Андрей |
Дата 5.03.2012 - 23:44

|
 г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%)   |
На фото: явные следы перегрева хорошо видны по изменившимуся цвету лака на "бандаже" и краях коллектора. Присоединённое изображение (нажмите для увеличения) 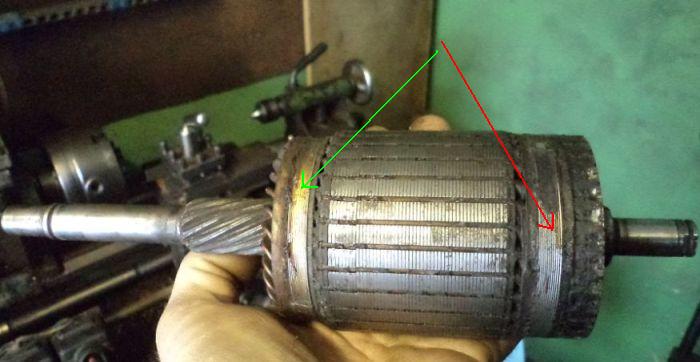 |


|
| Андрей |
Дата 5.03.2012 - 23:45
|
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Присоединённое изображение (нажмите для увеличения) 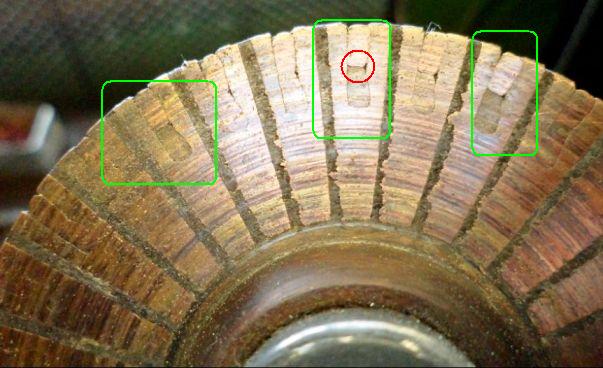 |
|
|
| Андрей |
Дата 5.03.2012 - 23:45
|
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Присоединённое изображение (нажмите для увеличения) 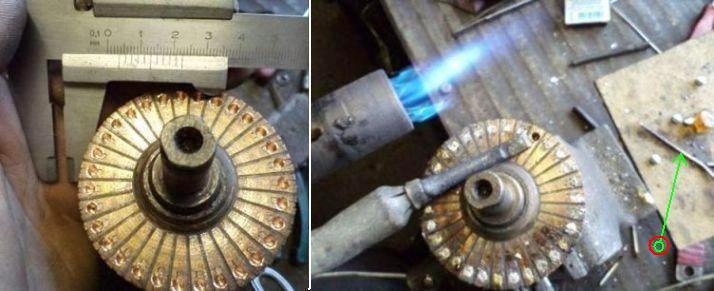 |
|
|
| Андрей |
Дата 5.03.2012 - 23:46
|
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Присоединённое изображение (нажмите для увеличения) 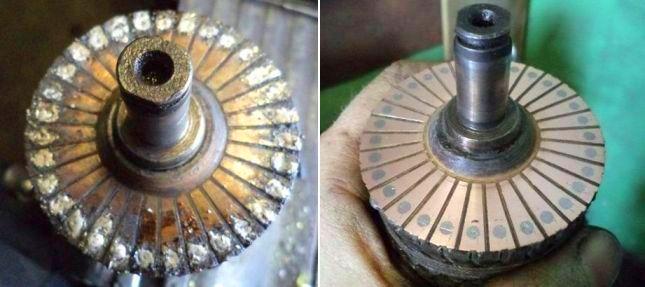 |
|
|
| Андрей |
Дата 5.03.2012 - 23:47
|
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Присоединённое изображение (нажмите для увеличения) 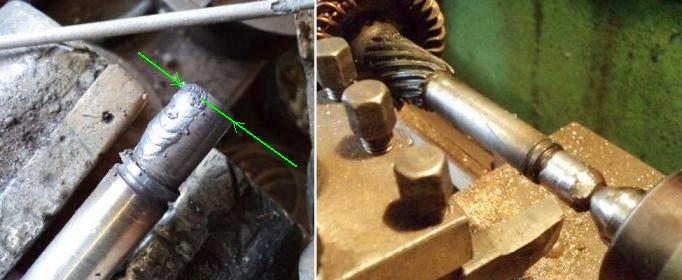 |
|
|
| Андрей |
Дата 5.03.2012 - 23:47
|
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Присоединённое изображение 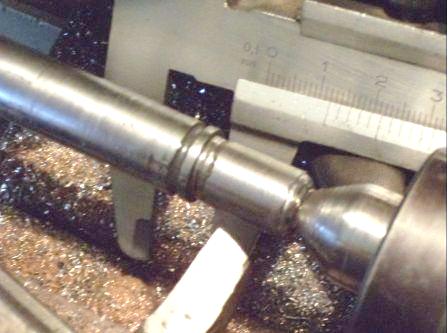 |
|
|
| прапорщик |
Дата 6.03.2012 - 08:59
|
 Ростовская обл Профиль Группа: Старики Сообщений: 686 Пользователь №: 15977 На форуме с: 7.01.2010 Имеет предупреждений: (0%) |
 |

|
| анатольевич |
Дата 6.03.2012 - 21:07
|
|
г.Тальное Профиль Группа: Помощники Сообщений: 170 Пользователь №: 15958 На форуме с: 5.01.2010 Имеет предупреждений: (0%) |
|
|
|
| hash |
Дата 6.03.2012 - 22:40
|
 Админ Волгоград Профиль Группа: Администраторы Сообщений: 7222 Пользователь №: 1 На форуме с: 3.05.2004 |
 -------------------- Чиптюнинг китайских автомобилей, Волгоград.
*927+25-370=88 |

|
| Андрей |
Дата 6.03.2012 - 23:02
|
||
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Идея такой пропайки не моя. Я начинал когда-то по всем правилам: снимал бандаж и по проводничку ......., качественно конечно получалось, но долго. Где-то подчитал о таком ремонте МТЗовских якорей (именно о их грубые шинки обмотки и споткнулся), попробовал-понравилось. А вот с центрами беда просто, как они их там собирают! Этот якорь пошел "хорошо" (перед обвариванием обязательно смотрю на станке). А вообще стараюсь "плясать" от посадочных d подшипников. В станке ничего не правлю, ни варю. Берегу станочек изо всех сил!  |
||
|
|
| Андрей |
Дата 6.03.2012 - 23:27
|
||
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Разобрать-то тож немалое умение/терпение надо, и инструмент + рэ-э-эспиратор (желательно, если выжигать). В счет проф.заработка/промысла смело отношу и разборку. Отработав первые года четыре сдал накопившееся-хватило на покрытие расходов по устройству смотровой ямы (без стоимости кирпича). Сейчас столько меди нет. Раньше привозили из 2-3 один агрегат собрать, да и за негодное так не тряслись (сейчас все на отчет возвращаю, времена меняются).  |
||
|
|
| МихАл |
Дата 6.03.2012 - 23:58
|
 г. Тирасполь Профиль Группа: Старики Сообщений: 716 Пользователь №: 19159 На форуме с: 24.12.2010 Имеет предупреждений: (0%) |
Наваркой валов тоже не занимась. Протачиваю или прошлифовываю вал и вытачиваю ремонтные медно или бронзографитные втулки.  |
|
|
| Андрей |
Дата 7.03.2012 - 00:07
|
||
|
г.Чевенгур Профиль Группа: Старики Сообщений: 2693 Пользователь №: 22022 На форуме с: 28.11.2011 Имеет предупреждений: (0%) |
Дельно, спасибо. Возьму на вооружение. Мое мнение, чем плотнее припой будет "зажат", тем надежнее пропайка. |
||
|
|
| MEGABYTE |
Дата 7.03.2012 - 23:21
|
|
Unregistered |
 Ты там , где непропай... в коллекторе, свёрлышком пройдись ... на 0.6 - 0.7 мм. ( там, где красным обведено на рисунке) http://autodevice.ru/forum/uploads/post-77-1330980370.jpg + спирт с канифолью и припой полностью прилегает к проводу и ламели .... Хотя это уже старьё!!!! Я флюс для пайки алюминия использовал ( безкислотный)!!! ...  ... и стартера у меня ходили по 20-30 тыщь минимум !... |
|
|
| raimarina |
Дата 7.03.2012 - 23:39
|
|
Украина.г.Горловка Профиль Группа: Старики Сообщений: 972 Пользователь №: 19021 На форуме с: 12.12.2010 Имеет предупреждений: (0%) |
|
|
|
1 Пользователей читают эту тему (1 Гостей и 0 Скрытых Пользователей)
0 Пользователей:
|
 Страницы: (2) [1] 2 |
|